
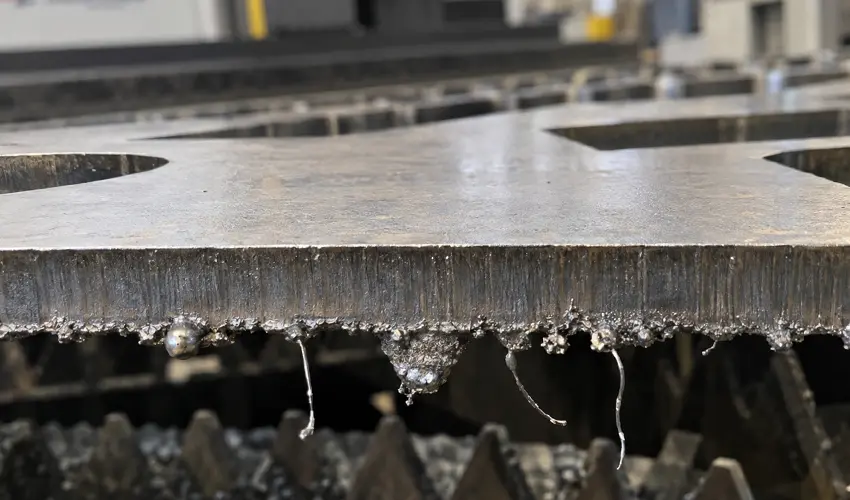
Cắt laser bị bavia xảy ra khi kim loại đã nóng chảy nhưng không được đẩy hết ra khỏi đường cắt. Phần kim loại còn lại bám xuống mép dưới, nguội đi rồi tạo thành xỉ hoặc bavia.
Đây cũng là lý do một tấm thép nhìn từ mặt trên khá đẹp, chi tiết đã rơi khỏi tấm, nhưng khi lật mặt dưới lên lại thấy một hàng xỉ bám dọc theo đường cắt.
Làm sao nhận biết bavia, xỉ bám và cháy cạnh?
Bavia là phần kim loại thừa bám lại ở mép dưới sau khi máy cắt laser cắt phôi. Bavia có thể nhìn thấy hoặc sờ thấy bằng tay.
Không phải loại bavia nào cũng giống nhau. Có loại chỉ là những sợi kim loại nhỏ. Có loại đóng thành từng cục. Nặng hơn nữa là một lớp xỉ dày bám chặt phía dưới, phải dùng búa hoặc máy mài mới làm sạch được.
Có thể chia nhanh thành các trường hợp sau.
- Bavia dạng sợi: gờ mảnh kéo dài ở cạnh dưới, thường liên quan đến cân bằng nhiệt và khả năng đẩy kim loại lỏng.
- Xỉ mềm: lớp bám tương đối dễ tách khỏi phôi, cần kiểm tra tốc độ, focus và dòng khí.
- Xỉ cứng: vật liệu đông đặc bám chắc ở cạnh dưới, cần kiểm tra khả năng nóng chảy và khả năng thổi xỉ.
Cắt laser bị bavia nguyên nhân do đâu?
Có 7 nhóm nguyên nhân cần kiểm tra: tốc độ, khí cắt, tiêu cự, bép, độ đồng tâm, hệ quang học và vật liệu.
Không nên mặc định cứ bị bavia là máy thiếu công suất. Đây là lỗi tôi không khuyến khích xử lý theo kiểu tăng công suất rồi cắt thử.
Hãy đi tìm hiểu từng nguyên nhân.
1. Tốc độ cắt không đúng gây bavia như thế nào?
Tốc độ quá nhanh hoặc quá chậm đều có thể làm đường cắt xuất hiện bavia.
Đây là chỗ nhiều người mới vận hành dễ nhầm nhất.
Thấy xỉ phía dưới, phản xạ đầu tiên thường là giảm tốc độ để tia laser có thêm thời gian cắt. Cách này đúng trong một số trường hợp nhưng không phải lúc nào cũng đúng.
Tốc độ quá nhanh khiến tia laser đi qua trước khi kim loại nóng chảy hoàn toàn. Phần kim loại phía dưới không thoát hết nên bám lại thành xỉ.
Ngược lại, tốc độ quá chậm làm nhiệt tích tụ quá nhiều. Kim loại nóng chảy nhiều nhưng dòng chảy không còn ổn định, cuối cùng vẫn có thể tạo bavia.
Ví dụ:
Bạn đang cắt một tấm inox. Đường cắt xuyên hoàn toàn nhưng phía dưới xuất hiện bavia mảnh kéo thành sợi.
Nếu cứ tiếp tục giảm tốc độ, lượng nhiệt tăng lên và bavia có thể còn nhiều hơn. Trong trường hợp bavia dạng sợi khi cắt bằng nitơ, nguyên nhân bao gồm tốc độ quá thấp, tiêu cự quá cao hoặc áp suất khí quá thấp.
Vì vậy, không có quy tắc “bị bavia thì giảm tốc”. Phải nhìn loại bavia trước.
2. Khí cắt không đủ làm đường cắt bám xỉ
Khí cắt yếu hoặc không ổn định khiến kim loại nóng chảy không được đẩy hết ra ngoài.
Trong quá trình cắt, tia laser làm vật liệu nóng chảy. Nhưng bản thân tia laser không phải thứ duy nhất làm sạch rãnh cắt.
Khí đi qua bép có nhiệm vụ đẩy phần kim loại nóng chảy xuống phía dưới. Nếu lực khí không đủ, kim loại lỏng chảy xuống nhưng chưa thoát hẳn. Nó nguội ngay ở mép dưới và tạo thành bavia.
Bạn có thể hình dung giống như dùng vòi nước để đẩy bùn ra khỏi một khe nhỏ. Nước quá yếu thì bùn vẫn nằm lại.
Nhưng tăng áp suất lên thật cao cũng không phải cách xử lý đúng. Áp suất quá cao có thể làm dòng khí mất ổn định. Điều cần quan tâm là khí đủ và đều, không phải con số càng lớn càng tốt.
Một tình huống khá dễ gặp là máy đang cắt ổn định, sau đó bắt đầu xuất hiện bavia dù thông số không thay đổi.
Lúc này hãy kiểm tra:
- Áp suất khí khi máy thực sự đang cắt.
- Đường ống có bị bóp, gập hoặc rò khí không.
- Bộ lọc có bị nghẹt không.
- Bép có bị bám xỉ làm hẹp lỗ khí không.
- Nguồn cấp khí có giữ được áp suất khi cắt liên tục không.
Đừng chỉ nhìn đồng hồ khi máy đang đứng yên. Áp suất lúc chưa cắt đẹp không có nghĩa là áp suất khi đang cắt cũng ổn định.
3. Sai tiêu cự làm bavia xuất hiện như thế nào?
Sai vị trí tiêu cự làm năng lượng tập trung không đúng vị trí và khiến phần dưới tấm khó thoát xỉ.
Nói dễ hiểu, tia laser không có cùng kích thước trên toàn bộ chiều sâu tấm. Có một vùng tia được tập trung mạnh nhất. Vị trí vùng này thay đổi theo giá trị tiêu cự mà người vận hành cài đặt.
Nếu đặt sai, phần trên của tấm vẫn có thể cắt đẹp nhưng xuống đến đáy thì năng lượng và dòng kim loại nóng chảy không còn đúng. Kết quả là mặt trên nhìn ổn, mặt dưới đầy bavia.
Ví dụ:
Bạn cắt một tấm thép, phía trên đường cắt tương đối mịn. Nhưng càng xuống phía dưới đường cắt càng thô và có một hàng xỉ cứng. Trường hợp này không nên tăng công suất ngay. Hãy kiểm tra tiêu cự trước.
4. Cắt laser bị bavia do bép cắt hỏng
Bép cắt méo, mòn hoặc bám xỉ làm dòng khí lệch và thường khiến chất lượng đường cắt giảm rất rõ.
Bép là chi tiết nhỏ nhưng lại nằm ngay cuối đường khí. Lỗ bép phải tròn, sạch và nằm đúng tâm tia.
Nếu bép từng va vào tấm thép, lỗ bép có thể méo rất nhẹ. Nhìn bằng mắt đôi khi khó phát hiện nhưng dòng khí đi qua đã không còn đều.
Một trường hợp khác là xỉ bắn ngược lên đầu cắt rồi bám vào miệng bép. Lúc này khí vẫn ra nhưng không còn đúng như ban đầu.
Bạn nên kiểm tra bép khi thấy:
- Bavia tăng lên sau một lần đầu cắt va vào tấm.
- Một phía chi tiết nhiều bavia hơn phía còn lại.
- Thay thông số nhiều lần nhưng kết quả lúc tốt lúc xấu.
- Lỗ bép nhìn không còn tròn.
- Mép bép có xỉ bám hoặc dấu va đập.
Đây là bước kiểm tra nhanh. Ưu tiên kiểm tra bép trước khi ngồi sửa cả bảng thông số cắt.
5. Bavia một phía do lệch tâm tia laser
Nếu bavia tập trung rõ ở một phía, hãy kiểm tra tâm tia và bép trước khi chỉnh tốc độ hoặc công suất.
Giả sử bạn cắt một hình vuông. Ba cạnh tương đối sạch nhưng một cạnh bám xỉ nhiều. Hoặc cắt hình tròn nhưng xỉ tập trung về một phía.
Trường hợp này khác hoàn toàn với việc toàn bộ chu vi đều bám bavia. Bavia chỉ xuất hiện một phía thường liên quan đến tâm cắt sai, lỗ bép không tròn hoặc đường quang bị lệch.
Khi tia laser không đi đúng giữa lỗ bép, khoảng trống cho khí ở hai phía không bằng nhau. Một bên được thổi mạnh, bên còn lại thổi yếu. Kim loại nóng chảy phía yếu không thoát sạch và bám lại thành bavia.
Vì vậy, bavia một phía mà đi giảm tốc độ là chỉnh sai chỗ. Hãy căn lại tâm trước.
Xem thêm: Cách chỉnh tâm máy cắt laser fiber để tia đồng tâm với bép cắt
6. Cắt laser bị bavia do kính bảo vệ bẩn
Kính bảo vệ bẩn có thể làm năng lượng truyền xuống vật liệu giảm và khiến bộ thông số cũ không còn cắt như trước.
Trường hợp này nên nghĩ đến khi máy trước đó cắt bình thường nhưng chất lượng giảm khá đột ngột.
Ví dụ hôm qua máy vẫn cắt tốt cùng một loại thép. Hôm nay dùng đúng chương trình, đúng khí và đúng thông số nhưng đường cắt bắt đầu thô, có bavia hoặc khó cắt xuyên hơn.
Lúc đó đừng vội tạo một bộ thông số mới. Kiểm tra bép và kính bảo vệ trước. Kính có bụi, khói hoặc điểm cháy sẽ ảnh hưởng đến chùm tia đi qua.
Một dấu hiệu khác là nhiều loại vật liệu cùng cắt xấu trong một khoảng thời gian gần nhau.
Nếu thép, inox và nhôm đều bắt đầu xuống chất lượng thì khả năng lỗi chỉ nằm ở thông số của một loại vật liệu sẽ thấp hơn.
7. Bavia nhiều do chiều cao đầu cắt không ổn định
Khoảng cách giữa bép và mặt tấm thay đổi sẽ làm dòng khí tại vị trí cắt thay đổi theo.
Đây là nguyên nhân đáng kiểm tra khi bavia không xuất hiện đều trên cả tấm.
Ví dụ cùng một chi tiết được xếp thành nhiều hàng. Những chi tiết phía đầu tấm cắt đẹp nhưng sang giữa tấm lại bắt đầu bám xỉ. Đến cuối tấm lại bình thường.
Khi đóm, hãy nhìn độ phẳng của tấm trước. Tấm cong, vênh hoặc mặt bàn đỡ không đều làm khoảng cách từ bép xuống bề mặt thay đổi.
Nếu hệ thống giữ chiều cao không bù kịp, dòng khí đi vào rãnh cắt cũng thay đổi.
Bavia trên thép carbon và inox có xử lý giống nhau không?
Không. Thép carbon cắt bằng oxy và inox cắt bằng nitơ có cơ chế cắt khác nhau nên cách chỉnh cũng khác.
Đây là điểm rất quan trọng vì nếu áp dụng cách chỉnh của thép sang inox, bạn có thể càng chỉnh càng xấu.
Bảng dưới cho thấy điểm cần kiểm tra đầu tiên với hai trường hợp phổ biến.
| Trường Hợp | Nên Kiểm Tra Trước |
|---|---|
| Thép carbon cắt bằng oxy | Tốc độ, tiêu cự, áp suất oxy và bép |
| Inox cắt bằng nitơ | Áp suất khí, tốc độ, tiêu cự và tâm bép |
| Bavia chỉ một phía | Tâm tia và tình trạng bép |
| Xỉ nặng toàn bộ cạnh dưới | Khả năng nóng chảy và khả năng thổi xỉ |
Không nên lấy thông số thép carbon áp sang inox chỉ vì hai tấm có cùng chiều dày.
Cách xử lý khi cắt thép đen laser bị bavia
Với thép carbon dùng oxy, cần nhìn dạng xỉ rồi mới quyết định chỉnh tốc độ, oxy hay tiêu cự.
Khi cắt thép carbon, oxy tham gia phản ứng với kim loại nóng, tạo thêm nhiệt cho quá trình cắt.
Chính vì vậy, tăng oxy không phải lúc nào cũng tốt. Áp suất không đúng có thể làm bề mặt cắt xấu hơn.
Nếu thép carbon xuất hiện một hàng bavia cứng liên tục ở đáy, nguyên nhân thường gặp gồm tốc độ quá cao, khí không đủ hoặc vị trí tiêu cự chưa phù hợp.
Trường hợp này tôi sẽ kiểm tra theo thứ tự:
- Bép và tâm có bình thường không.
- Áp suất oxy khi đang cắt có ổn định không.
- Tốc độ đang cao hay thấp so với bộ thông số đã chạy tốt.
- Tiêu cự có bị thay đổi không.
- Cuối cùng mới xem lại công suất.
Không nên đảo ngược thứ tự và chỉnh công suất đầu tiên.
Cách xử lý khi cắt thép inox laser bị bavia
Với inox dùng nitơ, khả năng thổi kim loại nóng chảy ra khỏi rãnh cắt cần được kiểm tra rất kỹ.
Nitơ chủ yếu làm nhiệm vụ đẩy kim loại nóng chảy ra ngoài và hạn chế quá trình oxy hóa ở cạnh cắt. Vì vậy khi cắt inox bị bavia, hãy nhìn ngay vào khí, bép và tốc độ.
Ví dụ inox xuất hiện bavia mảnh như sợi ở cạnh dưới. Lỗi này thường do tốc độ quá thấp, vị trí tiêu cự quá cao, áp suất khí thấp hoặc tấm đã tích nhiệt nhiều.
Quy trình kiểm tra máy cắt laser bị bavia
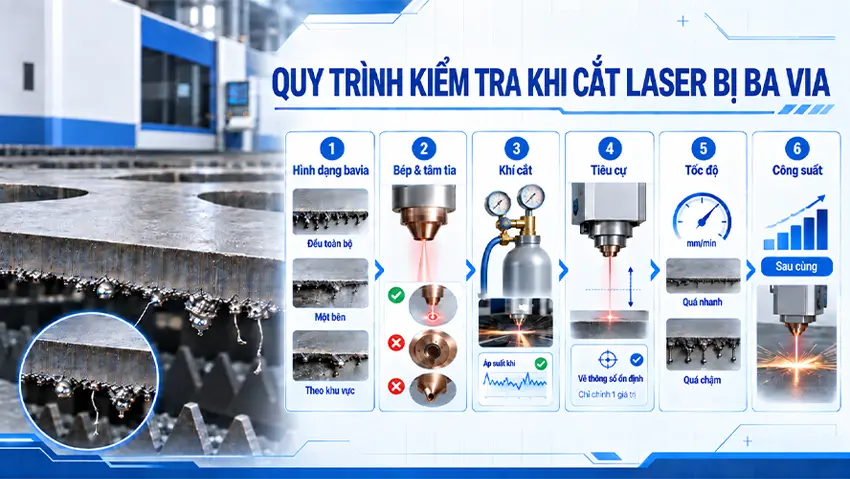
Tôi khuyên nên kiểm tra theo thứ tự: hình dạng bavia – bép và tâm – khí – tiêu cự – tốc độ – công suất.
Thứ tự này giúp tránh mất thời gian sửa những thứ đang không hỏng.
Bước 1: Bavia xuất hiện ở đâu?
Hãy nhìn mặt dưới và xác định bavia nằm toàn bộ đường cắt hay chỉ tập trung tại một vị trí.
Đừng nhìn mỗi mặt trên. Lật chi tiết lên.
- Nếu bavia đều toàn bộ chu vi, khả năng cao cần kiểm tra điều kiện cắt.
- Nếu chỉ bám một bên, chuyển thẳng sang kiểm tra tâm và bép.
- Nếu một khu vực của tấm bị còn khu vực khác không bị, kiểm tra độ phẳng và chiều cao đầu cắt.
Chỉ bước này đã giúp rút ngắn khá nhiều thời gian.
Bước 2: Kiểm tra bép cắt và tâm tia
Bép và tâm nên được kiểm tra trước khi chỉnh hàng loạt thông số trên máy.
Lấy bép ra và nhìn kỹ lỗ bép. Nếu méo, cháy hoặc bám xỉ thì xử lý trước.
Sau đó kiểm tra tâm tia. Đặc biệt nếu máy vừa bị va đầu cắt, bước này gần như bắt buộc.
Bước 3: Kiểm tra khí cắt có đủ không
Hãy kiểm tra khí lúc máy đang cắt, không chỉ kiểm tra khi máy đứng yên.
Một hệ thống có thể lên đủ áp khi không tải nhưng tụt áp khi cắt liên tục.
Nếu xưởng sử dụng nhiều máy chung một nguồn khí, tình trạng này càng dễ xuất hiện.
Hãy chạy cắt và theo dõi áp suất thực tế. Nếu áp suất dao động cùng lúc bavia thay đổi thì nên xử lý đường khí trước.
Bước 4: Tiêu cự có bị thay đổi không?
Đưa tiêu cự về bộ thông số đã từng cắt ổn định trước khi thử giá trị mới.
Không chỉnh một lúc ba thứ. Ví dụ đang có bavia, bạn vừa đổi tiêu cự, vừa giảm tốc, vừa tăng khí.
Mẫu tiếp theo đẹp hơn. Nhưng bạn không biết cái gì đã làm nó đẹp. Lần sau lỗi quay lại lại phải thử từ đầu.
Cách dễ kiểm soát hơn là thay từng giá trị rồi cắt một mẫu nhỏ.
Bước 5: Kiểm tra tốc độ cắt
Hướng thay đổi tốc độ phải dựa trên dạng bavia, không dựa vào cảm giác.
Bavia nặng kèm dấu hiệu chưa cắt đủ thường khiến chúng ta nghĩ đến tốc độ quá cao.
Bavia dạng sợi kèm tích nhiệt lại có thể xuất hiện khi tốc độ quá thấp.
Vì vậy hãy điều chỉnh từng bước nhỏ rồi nhìn lại mẫu. Đừng nhảy từ tốc độ này sang một giá trị khác quá xa.
Bước 6: Khi nào mới nên tăng công suất?
Chỉ tăng công suất sau khi đã xác định máy thực sự thiếu năng lượng cắt.
Nếu chi tiết không cắt xuyên, tốc độ cao và các điều kiện khác đều bình thường, lúc đó mới có cơ sở xem xét tăng năng lượng.
Còn nếu bavia xuất hiện do lệch tâm, bép méo, khí yếu, tiêu cự sai cũng vậy. Tăng công suất sẽ không giải quyết được vấn đề.
Khi nào cần dừng chỉnh thông số để kiểm tra máy?
Nên dừng chỉnh thông số khi lỗi có dấu hiệu đến từ đầu cắt, đường quang hoặc hệ thống cấp khí.
Một số trường hợp khá rõ:
- Bavia luôn tập trung một phía.
- Đầu cắt vừa va vào vật liệu.
- Thay thông số nhưng lỗi gần như không đổi.
- Nhiều loại vật liệu cùng đột ngột cắt xấu.
- Áp suất khí lên xuống bất thường.
- Kính bảo vệ nhanh bẩn hoặc xuất hiện điểm cháy.
- Thay bép mới nhưng chất lượng vẫn không ổn định.
- Cùng một thông số nhưng đường cắt thay đổi mạnh theo hướng di chuyển.
Lúc này tiếp tục ngồi chỉnh tốc độ rất dễ mất thời gian. Cần tìm lỗi trên máy trước.
Làm sao để hạn chế bavia xuất hiện lại?
Cách tốt nhất là lưu thông số cùng mẫu cắt thực tế chứ không chỉ lưu một dãy số trên máy.
Ví dụ bạn đã cắt đẹp thép carbon 10 mm. Đừng chỉ lưu tốc độ, công suất và áp suất.
Hãy ghi thêm:
- Loại vật liệu.
- Chiều dày.
- Loại khí.
- Loại bép.
- Vị trí tiêu cự.
- Chiều cao bép.
- Ngày chạy thử.
- Ảnh hoặc mẫu cắt đạt yêu cầu.
Sau này nếu cùng bộ thông số nhưng chất lượng khác đi, người vận hành có cái để so sánh. Ví dụ mẫu cũ sạch nhưng mẫu mới bavia một phía. Nhìn hai mẫu là có thể biết vấn đề không đơn giản nằm ở tốc độ.
Đó cũng là cách xử lý lỗi cắt laser bị bavia nhanh hơn: nhìn dấu hiệu trên phôi, tìm đúng nhóm nguyên nhân rồi mới chỉnh máy. Không chỉnh tất cả mọi thứ cùng một lúc.


