
Cắt bản mã là quá trình gia công thép tấm thành các chi tiết dùng để liên kết dầm, cột và những bộ phận trong kết cấu thép. Hiện nay, bản mã thường được cắt bằng máy CNC laser, plasma hoặc oxy-gas. Mỗi phương pháp có ưu điểm riêng về độ chính xác, khả năng cắt thép dày và chi phí gia công.
Cắt bản mã là gì?
Cắt bản mã là công đoạn tạo hình thép tấm theo kích thước và biên dạng được xác định trong bản vẽ kỹ thuật. Sản phẩm sau cắt được sử dụng để liên kết, cố định hoặc gia cường các cấu kiện trong ngành xây dựng và cơ khí.
Nói đơn giản, bạn có thể hình dung một cột thép cần được cố định xuống nền móng bê tông. Để thực hiện việc này, người ta thường hàn một tấm thép ở chân cột, sau đó liên kết với hệ thống bu lông neo. Tấm thép đó được gọi là bản mã chân cột.
Tùy vào mục đích sử dụng, bản mã có thể được gia công thành nhiều hình dạng khác nhau như:
- Bản mã chân cột: Dùng để liên kết cột thép với nền móng thông qua bu lông neo.
- Bản mã liên kết dầm: Dùng để tạo liên kết giữa các dầm thép hoặc giữa dầm và cột.
- Bản mã liên kết giằng: Thường có dạng tam giác, hình thang hoặc hình dạng theo thiết kế.
- Bản mã tăng cứng: Dùng để gia cường một số vị trí chịu lực trên kết cấu thép.
- Bản mã thiết bị: Dùng để cố định máy móc, giá đỡ hoặc hệ thống cơ khí.
Mỗi loại bản mã sẽ có yêu cầu khác nhau về kích thước, độ dày, vị trí lỗ và chất lượng mép cắt.
Đặc biệt, những bản mã sử dụng liên kết bu lông cần kiểm soát chính xác khoảng cách giữa các tâm lỗ. Nếu sai lệch quá lớn, quá trình lắp ráp sẽ gặp khó khăn, thậm chí phải gia công lại chi tiết.
Các phương pháp cắt bản mã phổ biến hiện nay
Trong ngành gia công cơ khí và kết cấu thép, ba phương pháp thường được sử dụng là cắt laser, cắt plasma và cắt oxy-gas.
Không có phương pháp nào phù hợp với tất cả các loại bản mã. Việc lựa chọn cần dựa trên độ dày thép, yêu cầu kỹ thuật, sản lượng và chi phí thực tế.
1. Cắt bản mã bằng máy laser CNC
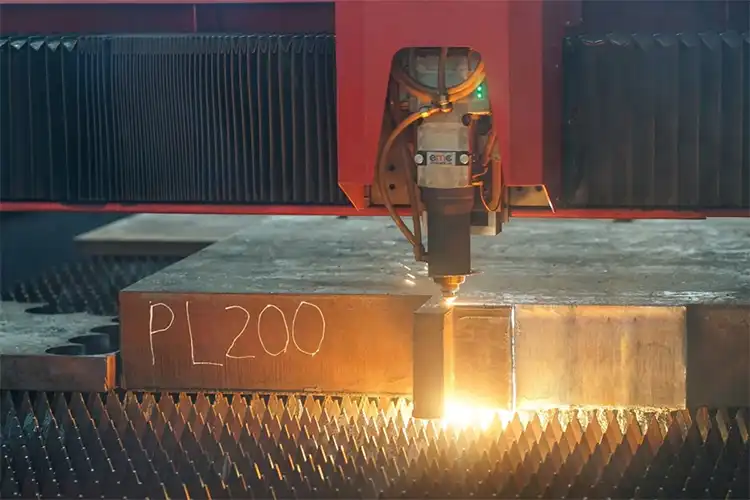
Cắt laser bản mã là phương pháp sử dụng chùm tia laser hội tụ để làm nóng chảy kim loại tại vị trí cắt. Khí hỗ trợ sẽ thổi phần kim loại nóng chảy ra ngoài, tạo thành đường cắt theo bản vẽ đã lập trình.
Đây là phương pháp phù hợp với các xưởng cần gia công bản mã có nhiều lỗ bu lông, biên dạng phức tạp hoặc yêu cầu cao về chất lượng mép cắt.
Ưu điểm của cắt laser bản mã
- Độ chính xác cao: Máy di chuyển theo chương trình điều khiển, giúp duy trì kích thước và vị trí các chi tiết ổn định giữa những lần cắt.
- Đường cắt hẹp: Giảm lượng vật liệu bị loại bỏ tại vị trí cắt, hỗ trợ sắp xếp nhiều chi tiết trên cùng tấm thép.
- Mép cắt tương đối mịn: Khi thông số phù hợp, lượng xỉ và ba via có thể giảm đáng kể.
- Gia công nhiều biên dạng: Có thể cắt lỗ tròn, lỗ dài, góc bo và các chi tiết có hình dạng phức tạp.
- Phù hợp với sản xuất hàng loạt: Khi đã có chương trình đạt yêu cầu, xưởng có thể gia công nhiều chi tiết giống nhau mà không phải lấy dấu thủ công từng sản phẩm.
Máy cắt laser hiện lần lượt các đường cắt theo chương trình. Người vận hành chủ yếu tập trung vào cấp phôi, kiểm tra quá trình cắt và chất lượng sản phẩm.
So với phương pháp phải cắt phôi rồi chuyển sang công đoạn tạo lỗ riêng, việc cắt được cả biên dạng và lỗ trong một lần gá có thể giảm thời gian di chuyển và xử lý bán thành phẩm.
Nhược điểm của cắt laser bản mã
Nhược điểm lớn nhất là chi phí đầu tư thiết bị cao hơn so với nhiều cấu hình cắt plasma hoặc oxy-gas thông thường.
Ngoài ra, khi cắt thép dày, máy cần nguồn laser phù hợp, hệ thống khí hỗ trợ ổn định và khả năng kiểm soát quá trình cắt tốt.
2. Cắt bản mã bằng máy plasma CNC
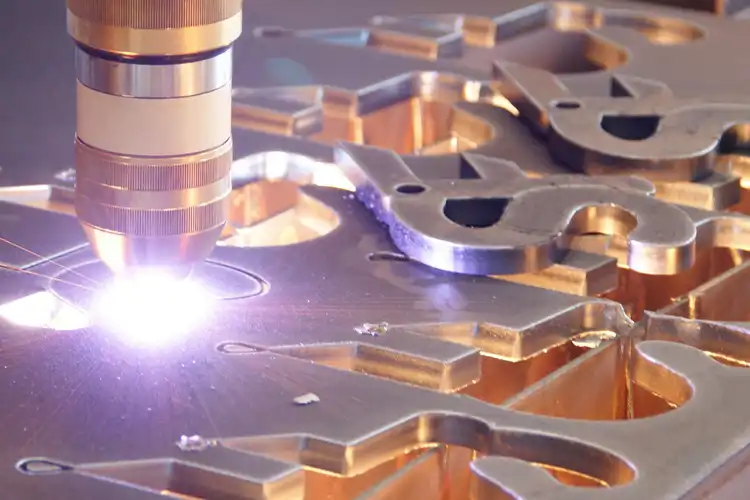
Cắt plasma là phương pháp sử dụng hồ quang plasma có nhiệt độ cao để làm nóng chảy kim loại. Luồng khí tốc độ cao đẩy phần kim loại nóng chảy ra khỏi đường cắt.
Phương pháp này được sử dụng khá phổ biến tại những xưởng gia công kết cấu thép.
Ưu điểm của cắt plasma
Chi phí đầu tư ban đầu có thể thấp hơn đáng kể so với máy laser công suất lớn.
Máy plasma CNC có khả năng gia công thép tấm với nhiều độ dày khác nhau, phù hợp với các đơn hàng có biên dạng tương đối đơn giản.
Ngoài thép carbon, máy còn có thể cắt inox và nhôm nếu sử dụng cấu hình và chế độ cắt phù hợp.
Đối với một xưởng chủ yếu sản xuất bản mã kích thước lớn, yêu cầu dung sai không quá chặt, plasma vẫn là phương án đáng cân nhắc.
Nhược điểm của cắt plasma
Vấn đề thường gặp là độ vát của thành cắt và xỉ bám ở mặt dưới.
Đặc biệt, khi cắt các lỗ tròn nhỏ trên thép dày, đường kính phía trên và phía dưới lỗ có thể khác nhau.
Ví dụ, một bản mã thép dày 20 mm có nhiều lỗ bu lông cần được kiểm tra khả năng cắt lỗ thực tế của máy plasma.
Nếu lựa chọn không đúng nguồn cắt, bép cắt hoặc tốc độ, lỗ có thể bị vát, không tròn hoặc sai kích thước.
Tuy nhiên, không nên đánh đồng tất cả máy plasma. Các hệ thống plasma độ chính xác cao với chế độ cắt lỗ chuyên dụng có thể cải thiện đáng kể chất lượng lỗ bu lông.
3. Cắt bản mã bằng máy oxy-gas CNC
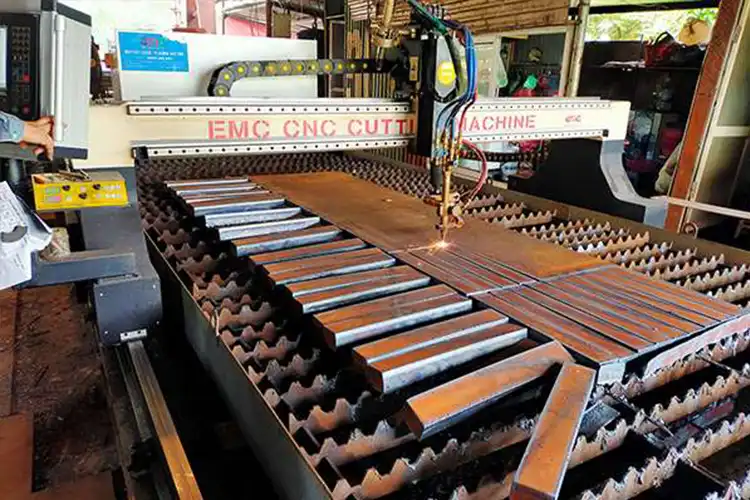
Cắt oxy-gas là phương pháp sử dụng ngọn lửa để nung nóng thép đến nhiệt độ thích hợp, sau đó dùng dòng oxy cắt để oxy hóa và thổi phần vật liệu ra khỏi đường cắt.
Đây là phương pháp thường gặp trong những xưởng chuyên gia công thép carbon dày và rất dày.
Ưu điểm của cắt oxy-gas
Ưu điểm đáng chú ý nhất là khả năng xử lý những tấm thép carbon có độ dày lớn với chi phí thiết bị tương đối hợp lý.
Ví dụ, một xưởng chuyên cắt phôi thép carbon dày 60–100 mm với biên dạng đơn giản có thể cân nhắc oxy-gas thay vì đầu tư máy laser công suất rất lớn.
Tuy nhiên, cần tính thêm chi phí khí, thời gian gia công và công đoạn xử lý sau cắt.
Nhược điểm của cắt oxy-gas
- Tốc độ cắt thường chậm hơn khi gia công thép không quá dày.
- Vùng vật liệu chịu ảnh hưởng nhiệt tương đối lớn.
- Mép cắt có thể xuất hiện xỉ và độ vát.
- Khó gia công các lỗ nhỏ có yêu cầu độ chính xác cao.
- Không phù hợp để cắt inox và nhôm bằng cơ chế oxy-gas thông thường.
Nếu bản mã có nhiều lỗ bu lông chính xác, xưởng có thể phải thực hiện thêm công đoạn khoan hoặc gia công hoàn thiện sau khi cắt phôi.
So sánh cắt bản mã bằng laser, plasma và oxy-gas
Bảng dưới đây giúp bạn nhận biết sự khác biệt giữa ba phương pháp gia công.
| Tiêu chí | Laser CNC | Plasma CNC | Oxy-gas CNC |
|---|---|---|---|
| Độ chính xác | Cao | Khá đến cao, tùy hệ thống | Thường thấp hơn |
| Chất lượng mép cắt | Thường mịn, ít xỉ khi tối ưu | Có thể xuất hiện xỉ và độ vát | Thường cần xử lý thêm |
| Khả năng cắt lỗ nhỏ | Tốt trong giới hạn công nghệ | Phụ thuộc đường kính lỗ và nguồn cắt | Hạn chế |
| Gia công biên dạng phức tạp | Phù hợp | Phù hợp tùy kích thước chi tiết | Hạn chế hơn |
| Cắt thép rất dày | Cần công suất lớn | Phụ thuộc nguồn cắt | Có lợi thế với thép carbon |
| Chi phí đầu tư | Thường cao | Trung bình đến cao | Có thể thấp hơn |
| Ứng dụng phù hợp | Bản mã chính xác, nhiều lỗ | Bản mã kết cấu thông dụng | Bản mã thép carbon rất dày |
Vậy nên sử dụng phương pháp nào?
Theo tôi, bạn cần xác định yêu cầu kỹ thuật của bản mã trước khi lựa chọn máy.
Một bản mã chân cột có bốn lỗ bu lông không nhất thiết phải sử dụng laser. Plasma vẫn có thể đáp ứng nếu hệ thống cắt đạt dung sai cần thiết.
Ngược lại, một đơn hàng có hàng trăm bản mã với nhiều lỗ, đường cắt phức tạp và yêu cầu lắp ráp chính xác sẽ có lợi thế hơn khi sử dụng laser.
Còn đối với thép carbon rất dày, nếu mục đích chủ yếu là cắt phôi để tiếp tục gia công, oxy-gas vẫn có thể mang lại hiệu quả kinh tế.
Những yếu tố ảnh hưởng đến chi phí cắt bản mã
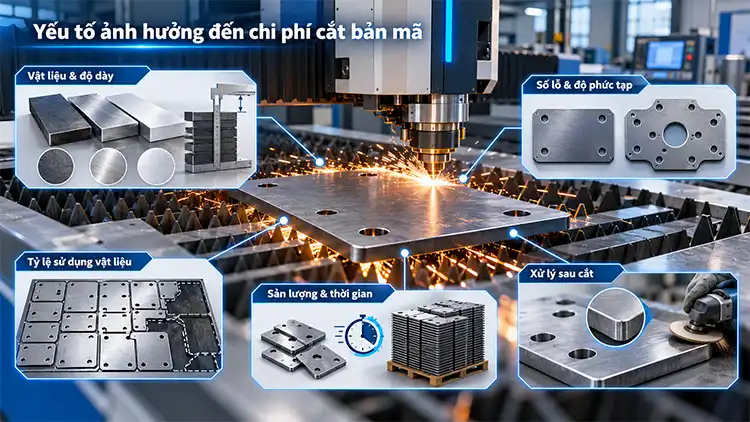
Chi phí cắt bản mã không chỉ phụ thuộc vào độ dày và khối lượng thép. Với cùng một loại vật liệu, hai đơn hàng có kích thước tương tự vẫn có thể phát sinh chi phí gia công khác nhau.
1. Loại vật liệu và độ dày
Thép càng dày thì thời gian gia công, mức tiêu thụ vật tư và yêu cầu đối với máy cắt thường càng tăng.
Ngoài ra, cùng một độ dày nhưng thép carbon, inox và nhôm có thể cần các chế độ gia công khác nhau.
2. Số lượng lỗ và độ phức tạp của bản mã
Một tấm thép hình vuông chỉ cần cắt chu vi bên ngoài sẽ khác với bản mã có tám lỗ bu lông và nhiều góc bo.
Mỗi lỗ có thể làm tăng số lần xuyên thủng vật liệu, chiều dài đường cắt và thời gian gia công.
Vì vậy, khi báo giá cần xem bản vẽ cụ thể thay vì chỉ dựa vào cân nặng.
3. Tỷ lệ sử dụng vật liệu
Đây là yếu tố ảnh hưởng trực tiếp đến giá thành sản phẩm.
Ví dụ, một bản mã thép kích thước 300 × 300 × 12 mm có khối lượng lý thuyết khoảng 8,48 kg trước khi trừ lỗ và phần vật liệu bị cắt bỏ, nếu lấy khối lượng riêng thép là 7.850 kg/m³.
Tuy nhiên, lượng thép cần mua để tạo ra bản mã không chỉ bằng khối lượng thành phẩm. Trong thực tế còn có thép thừa giữa các chi tiết, đường cắt và phần phôi không tận dụng được.
Do đó, việc bố trí bản mã hợp lý trên tấm thép giúp giảm lượng nguyên liệu cần sử dụng cho mỗi đơn hàng.
4. Sản lượng và thời gian gia công
Một đơn hàng 20 bản mã và một đơn hàng 2.000 bản mã thường có chi phí sản xuất trên mỗi chi tiết khác nhau.
Khi gia công số lượng lớn, thời gian chuẩn bị chương trình, thiết lập máy và kiểm tra mẫu đầu có thể được phân bổ cho nhiều sản phẩm.
Nhưng sản lượng lớn cũng đòi hỏi máy hoạt động ổn định, ít phải dừng để vệ sinh hoặc thay thế vật tư tiêu hao.
5. Công đoạn xử lý sau cắt
Đây là khoản chi phí dễ bị bỏ sót khi so sánh laser với plasma hoặc oxy-gas.
Ví dụ, nếu một phương pháp cắt có chi phí trực tiếp thấp nhưng sản phẩm cần thêm thời gian mài xỉ, sửa lỗ và làm sạch mép, tổng chi phí chưa chắc thấp hơn.
Khi tính hiệu quả đầu tư, bạn nên đánh giá chi phí của bản mã đạt yêu cầu sau tất cả công đoạn, không chỉ chi phí tại máy cắt.
Giải pháp máy cắt bản mã cho nhà máy kết cấu thép tại EMC
Đối với doanh nghiệp cần gia công bản mã thép dày, sản lượng lớn hoặc yêu cầu độ chính xác cao, máy cắt laser công suất lớn là một trong những phương án đáng cân nhắc.
EMC hiện cung cấp các dòng máy cắt laser công suất từ 12.000 W đến 80.000 W, hướng đến nhu cầu gia công thép tấm và sản xuất kết cấu thép.
Tùy theo điều kiện sản xuất, doanh nghiệp có thể lựa chọn máy cắt laser bàn đơn, bàn đôi hoặc máy cắt thép tấm khổ lớn.
Tuy nhiên, EMC không khuyến nghị lựa chọn công suất chỉ dựa trên độ dày cắt tối đa được công bố.
Trước khi đề xuất cấu hình, cần làm rõ:
- Xưởng thường sử dụng thép dày bao nhiêu?
- Loại bản mã nào chiếm phần lớn sản lượng?
- Một ngày hoặc một tháng cần gia công bao nhiêu tấn thép?
- Bản mã có nhiều lỗ nhỏ hoặc yêu cầu dung sai chặt không?
- Khổ tấm sử dụng và mặt bằng đặt máy như thế nào?
- Công đoạn sau cắt là khoan, hàn, sơn hay mạ kẽm?
Trường hợp này cho thấy nhu cầu nâng cấp thiết bị có thể thay đổi khi xưởng mở rộng hoạt động và yêu cầu gia công trở nên cao hơn.
Đối với một nhà máy đang cân nhắc đầu tư, tôi khuyên nên sử dụng bản vẽ và vật liệu thực tế để đánh giá chất lượng cắt trước khi quyết định.


